· 6 min czytania
Ten o fabryce, w której nie widać przepływu
Dlaczego Taylor nie mierzył przepływu: warsztat z maszynami według rodzaju, osobna marszruta każdego zlecenia, kolejki przed maszynami i linia Forda z 1913.
Frederick Taylor mierzył stoperem operację przy maszynie. Drogi zlecenia przez fabrykę nie mierzył, a jednym z powodów był sam warsztat, w którym pracował. Przepływ pracy był w nim prawie niewidoczny, a powtarzalna była tylko operacja.
To druga z ośmiu części serii, która zaczęła się od pytania, dlaczego Taylor mierzył operacje. Pierwsza dotyczyła soldieringu, czyli stosunków pracy. Ta dotyczy zarządzania operacjami.
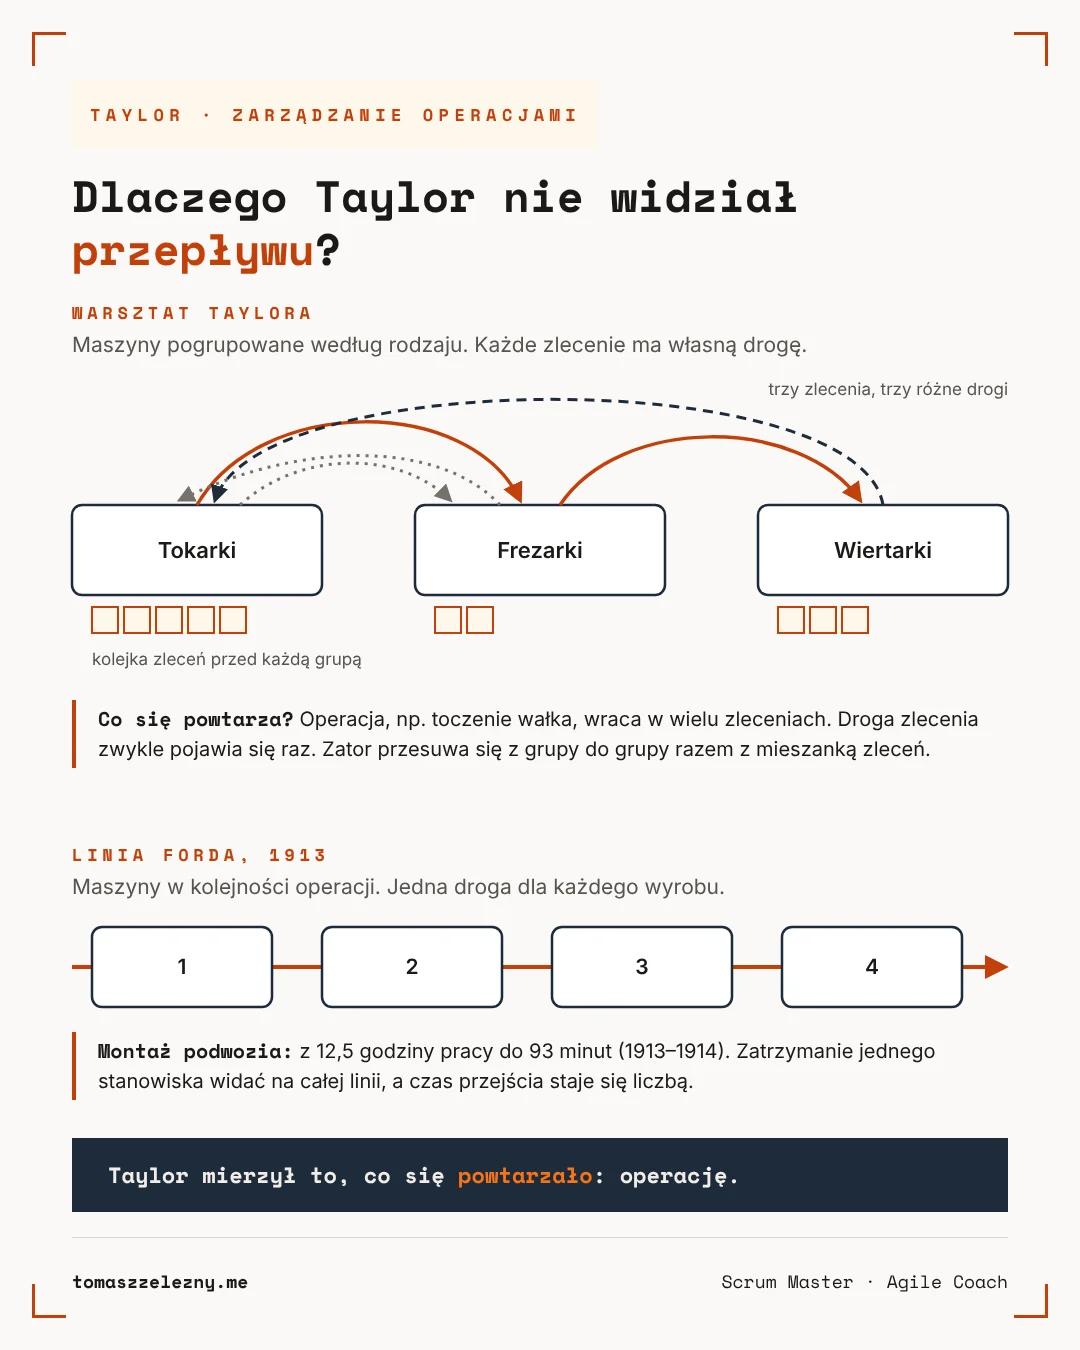
Jak wyglądał warsztat, w którym pracował Taylor?
Był zbiorem grup maszyn i ludzi, przez które zlecenia szły każde swoją drogą. W „Shop Management” z 1903 roku Taylor opisuje dział planowania ze stanowiskiem urzędnika od marszrut i kolejności pracy. Urzędnik ustalał dokładną drogę, jaką każda część ma przejść przez warsztat „from machine to machine”, tak żeby była gotowa na czas montażu. Codziennie wypisywał też kolejność, w jakiej pracę ma wykonać „each class of machines or men”, czyli każda grupa maszyn albo ludzi.
Taki warsztat dziś nazywa się job shop. Maszyny stoją w nim pogrupowane według rodzaju, na przykład wszystkie prasy razem, i tak historyk David Nye opisuje fabryki sprzed Forda. Droga zależy od zlecenia: jedna część idzie z tokarki na frezarkę, inna z wiertarki na tokarkę i z powrotem. Skala bywała duża. Taylor pisze, że w Bethlehem Steel jeden dział planowania prowadził warsztat długi na ponad ćwierć mili.
Co się w takim warsztacie powtarzało?
Operacja. Skoro każde zlecenie miało własną marszrutę, droga wyrobu przez warsztat często pojawiała się raz i znikała. Toczenie wałka czy wiercenie otworu wracało za to w wielu różnych zleceniach. Operację dało się więc zmierzyć, opisać na karcie instrukcji i wycenić, a wynik przydawał się przy każdym kolejnym zleceniu.
Pomiar drogi zlecenia miałby wartość tylko dla tego jednego zlecenia. Z punktu widzenia kogoś, kto szuka praw rządzących pracą, operacja była jedyną jednostką stabilną na tyle, żeby ją badać.
Dlaczego przed maszynami stały kolejki?
Bo do każdej grupy maszyn trafiało jednocześnie wiele zleceń z różnych marszrut. Sama lista kolejności pracy dla każdej grupy maszyn zakłada, że coś na tę maszynę czeka. Kolejka miała też swoją logikę: przy zmiennych zleceniach i zmiennych czasach obróbki dbała o to, żeby droga maszyna nie stała bez pracy.
Do tego dochodziło przezbrajanie. W 1913 roku Ford Whitman Harris opublikował w magazynie „Factory” artykuł „How Many Parts to Make at Once”. Zestawił w nim koszt przezbrojenia, który na sztukę maleje wraz z wielkością partii, z kosztem utrzymania zapasu, który rośnie. Wynikiem był wzór na najbardziej opłacalną wielkość partii. Im droższe przezbrojenie, tym większa partia, a duże partie oznaczały więcej pracy w toku przed każdą maszyną.
Dlaczego zatoru nie było widać?
Bo w takim warsztacie zator się przemieszcza. Jeśli w danym tygodniu przeważają zlecenia z długim toczeniem, kolejka rośnie przed tokarkami. Gdy przeważą zlecenia wymagające frezowania, rośnie przed frezarkami. Opóźnienie pojedynczego zlecenia zależy wtedy od tego, na jakie inne zlecenia trafiło po drodze.
W takim obrazie trudno dostrzec, że wydajność całości wyznacza najbardziej obciążona w danej chwili grupa maszyn. Łatwiej zobaczyć, że ktoś przy maszynie pracuje wolno. Pomiar operacji odpowiadał na problem, który był widoczny.
Gdzie przepływ stał się widoczny?
Na linii Forda, dwa lata po wydaniu książki Taylora „The Principles of Scientific Management”. Ford ustawiał obrabiarki w kolejności, w jakiej wykonywano operacje. Sam pomysł był starszy i pochodził z fabryk broni, a Ford połączył go z ruchomą linią. Do lata 1913 roku podwozie Modelu T montowano w Highland Park w jednym miejscu i zajmowało to 12 godzin i 28 minut pracy jednego człowieka. W pierwszej próbie linii podwozie ciągnięto liną i kołowrotem przez 250 stóp i nakład pracy spadł do 5 godzin i 50 minut. 7 października 1913 roku na linii pracowało już 140 monterów, a na podwozie przypadały niecałe 3 godziny. 30 kwietnia 1914 roku były to 93 minuty.
Na linii każdy wyrób szedł tą samą drogą, a części nie miały gdzie gromadzić się w stosach przy stanowiskach. Fabryka trzymała zapas części na 6–10 dni produkcji. Przy jednej drodze dla wszystkich wyrobów zatrzymanie jednego stanowiska widać na całej linii, a czas przejścia wyrobu przez fabrykę staje się liczbą, którą da się zmierzyć i skracać.
Taylor pracował w warsztacie, w którym takiej drogi nie było. Mierzył to, co w jego fabryce się powtarzało.
Bibliografia
- Taylor, F. W. (1903). Shop Management. Wyd. książkowe: Harper & Brothers, 1911, s. 102 (urzędnik od marszrut, droga części „from machine to machine”, kolejność pracy dla każdej grupy maszyn), s. 110 (dział planowania w Bethlehem Steel, warsztat długi na ponad ćwierć mili).
- Harris, F. W. (1913). How Many Parts to Make at Once. Factory, The Magazine of Management, 10(2), 135–136, 152. Przedruk: Operations Research, 38(6), 947–950, 1990.
- Erlenkotter, D. (2014). Ford Whitman Harris’s Economical Lot Size Model. International Journal of Production Economics, 155, 12–15 (koszt przezbrojenia a koszt zapasu u Harrisa).
- Potter, B. (2025). The Origins of Efficiency. Stripe Press. Fragment w serwisie Freethink, 6.10.2025 (obrabiarki Forda w kolejności operacji, brak stosów części przy stanowiskach, zapas części na 6–10 dni).
- Arnold, H. L. (1914). Ford Methods and the Ford Shops. The Engineering Magazine, sierpień 1914. Za: Model T Ford Club of America, Model T Encyclopedia, 1913 (montaż stacjonarny 12 godzin 28 minut, próba z liną i kołowrotem, 7 października 1913, 30 kwietnia 1914; wszystkie czasy jako praca jednego człowieka na podwozie).
- Nye, D. E. (2010). What Was the Assembly Line? Temp. Tidsskrift for Historie, 1(1), 59–81 (maszyny grupowane według rodzaju a ustawione w kolejności pracy, s. 68).
💬 Dołącz do dyskusji na LinkedIn → Komentuj i podziel się swoim podejściem
Tomasz Żelezny
Scrum Master · Agile Coach
Pomagam zespołom robić mniej rzeczy naraz i kończyć więcej. Piszę o przepływie pracy, decyzjach i o tym, gdzie znika wysiłek zespołów.
Twój zespół może więcej niż dowozi.
Zobacz, jak pomagam